
Ваша производственная бригада тянет вас к инспекционному стенду. Новые профили створки 6063-T5 достигли заказанной длины, но два из них имеют видимый изгиб, если положить их ровно, а третий не совпадает четко по углу скоса. Поставщик экструзии настаивает на том, что партия соответствует стандартным допускам Алюминиевой ассоциации. Это разумное утверждение? Ответ зависит от того, какая таблица допусков применяется, как был измерен профиль и от того, предполагает ли ваш чертеж стандартные или прецизионные значения. Стандартные допуски Алюминиевой ассоциации определяют пределы размеров экструдированных профилей, но они являются практической основой, а не обещанием того, что каждый метр пробега будет идентичен. В этом руководстве объясняется, что на самом деле охватывают эти допуски и что следует проверить перед размещением следующего заказа на экструзию.
Стандартные допуски Алюминиевой ассоциации определены в ANSI H35.2, американском национальном стандарте размерных допусков продукции алюминиевого проката. Дополнительным источником являются стандарты и данные по алюминию (ASD), опубликованные Алюминиевой ассоциацией. Для экструдированной проволоки, прутка, прутка и профилей раздел 11 ASD содержит таблицы допусков, которые чаще всего указывают экструдеры и покупатели.
Одно предложение в верхней части этих таблиц заслуживает внимания: «Эти стандартные допуски применимы к среднему профилю; для некоторых профилей могут потребоваться более широкие допуски, а для других возможны более узкие допуски». Проще говоря, стандартный допуск — это разумное ожидание для типичного поперечного сечения, изготовленного на хорошо обслуживаемом инструменте. Необычные формы, тонкие стенки, глубокие полые секции или очень большая длина могут вывести профиль за пределы стандартной ленты. Часто возможны более жесткие допуски, но их следует согласовать с экструдером до того, как будет нарезана оснастка.
Сплав и закал также играют роль. 6063-T5 является широко используемым сплавом для экструзии, поскольку он хорошо течет в матрице и сохраняет свои размеры после охлаждения и старения. Если вы мало знакомы с этим сплавом, руководство по Свойства алюминиевой экструзии 6063-T5 описывает типичное использование и ограничения конструкции.
Приведенные ниже таблицы снова и снова появляются в отчетах по контролю экструзии. Знание их по номерам значительно упрощает цитирование и получение:
| Таблица | Контролируемый размер | Типичный метод проверки |
|---|---|---|
| Таблица 11.2 | Размеры поперечного сечения: размеры металла и пространства, толщина стенки. | Штангенциркуль или микрометр на определенных поперечных сечениях |
| Таблица 11.5 | Длина обрезки | Стальная лента измерена при эталонной температуре |
| Таблица 11.6 | Прямолинейность | Высота дуги на указанной базовой длине |
| Таблица 11.7 | Твист | Угловое отклонение между двумя концами профиля |
| Таблицаs 11.8 and 11.9 | Плоскостность сплошных и полых профилей | Зазор щупа между профилем и поверхностной пластиной |
| Таблица 11.10 | Шероховатость поверхности | Сравнение с эталонами шероховатости или профилометром |
| Таблица 11.11 | Контур изогнутых поверхностей | Шаблон или оптический компаратор |
| Таблица 11.12 | Прямоугольность срезанных концов | Инженерный угольник и щуп |
| Таблица 11.13 | Радиусы углов и скруглений | Радиусный датчик |
| Таблица 11.14 | Угловатость | Угловой датчик или транспортир |
«Размеры профиля» не зря стоят во множественном числе. Допуски применяются отдельно к каждому размеру сложного сечения, поэтому профиль может находиться в допуске по своей общей ширине, но за пределами допуска по глубине канавки. Когда деталь застревает в приспособлении для сборки, почти всегда возникает первый вопрос: какой размер на самом деле сместился?
Стоки и фрамуги навесных стен проходят через длинные пролеты, где в готовом фасаде становится заметен даже небольшой лук. Не менее хлопотно и с перекручиванием: перекрученный импост затрудняет установку уплотнителей и неравномерно нагружает стеклопакет. Для дверей и окон угловатость под углом — это размер, отделяющий чистый угол от зазора, который должен скрыть герметик. При заказе секций навесных стен согласуйте значения поперечных сечений из Таблицы 11.2 и прямолинейности из Таблицы 11.6 на определенной базовой длине.
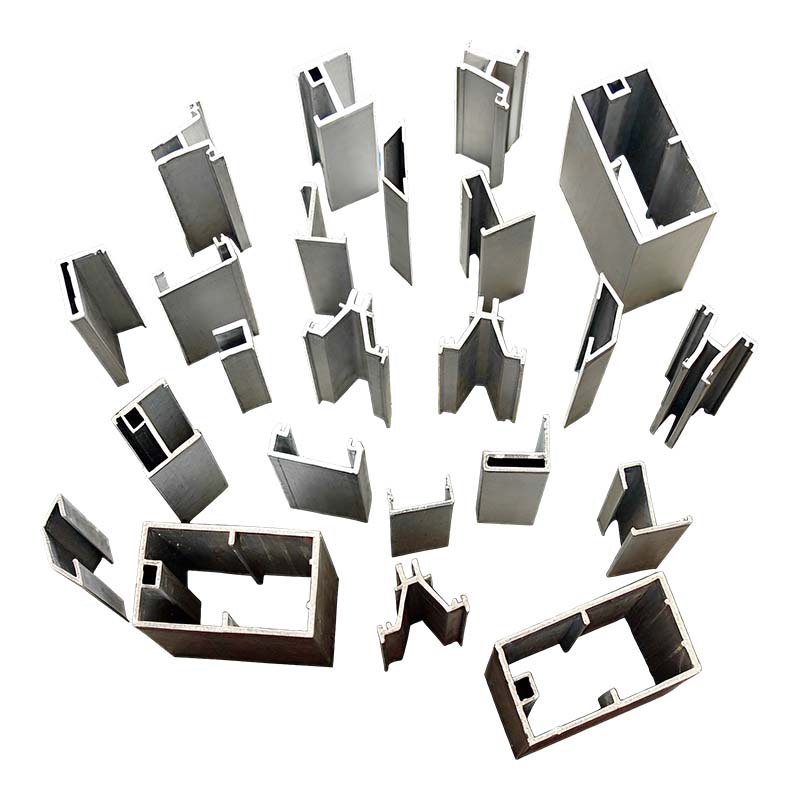 Алюминиевые профили навесных стен для фасадных систем Эти профили подходят для стоек навесных стен, фрамуг и дверных/оконных секций. Их размерная стабильность и прямолинейность на заданной длине помогают избежать видимых изгибов и скрученных элементов в готовых фасадах. Просмотреть продукт →
Каркас солнечной панели выглядит просто, но профиль рамы должен сохранять ламинированную панель плоской, а угловые соединения - прямыми. Табл. 11.8. Пределы плоскостности и размеры пространства в Табл. 11.2 определяют, как рама располагается вокруг панели. Если профиль перекручивается, панель прогибается; Если размеры канавок смещаются, значит, ламинат прилегает слишком плотно или слишком слабо. Согласованность тысяч одинаковых кадров важнее, чем погоня за точностью по каждому измерению, поэтому входной контроль и внутрипроизводственные проверки являются частью обычной рутины.
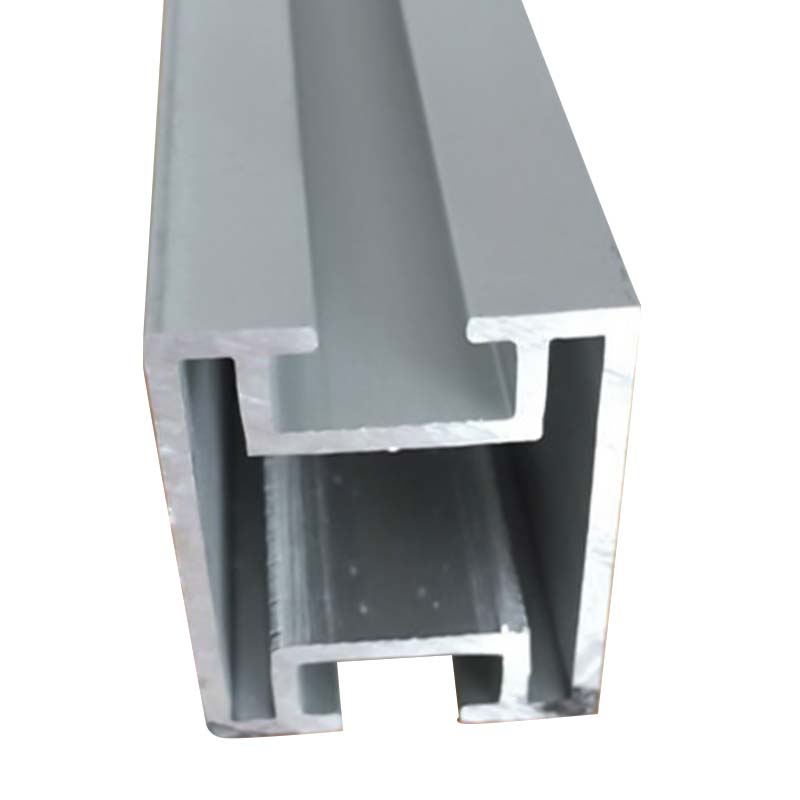 Алюминиевые рамы солнечных панелей для фотоэлектрических модулей Эти рамы обеспечивают легкую прочность и устойчивость к коррозии для длительного использования на открытом воздухе. Высокая точность размеров поддерживает плоские ламинаты и квадратные углы, обеспечивая единообразную сборку тысяч панелей. Просмотреть продукт →
Промышленные профили, особенно аварийные боксы, аккумуляторные отсеки и кожухи двигателей, — это совершенно другой мир, чем декоративная отделка. Краш-бокс спроектирован так, чтобы контролируемым образом прогибаться во время удара, и это поведение зависит от толщины стенки и геометрии поперечного сечения. Если стена выходит за пределы согласованной полосы, картина деформации меняется. Для автомобильных деталей с рейтингом безопасности покупатели обычно указывают более узкий диапазон критических размеров и запрашивают у экструдера данные управления процессом, а не принимают только стандартные табличные значения. Практическая сторона проектирования и проверки этих деталей описана в нашем руководстве по алюминиевые профили аварийного бокса .
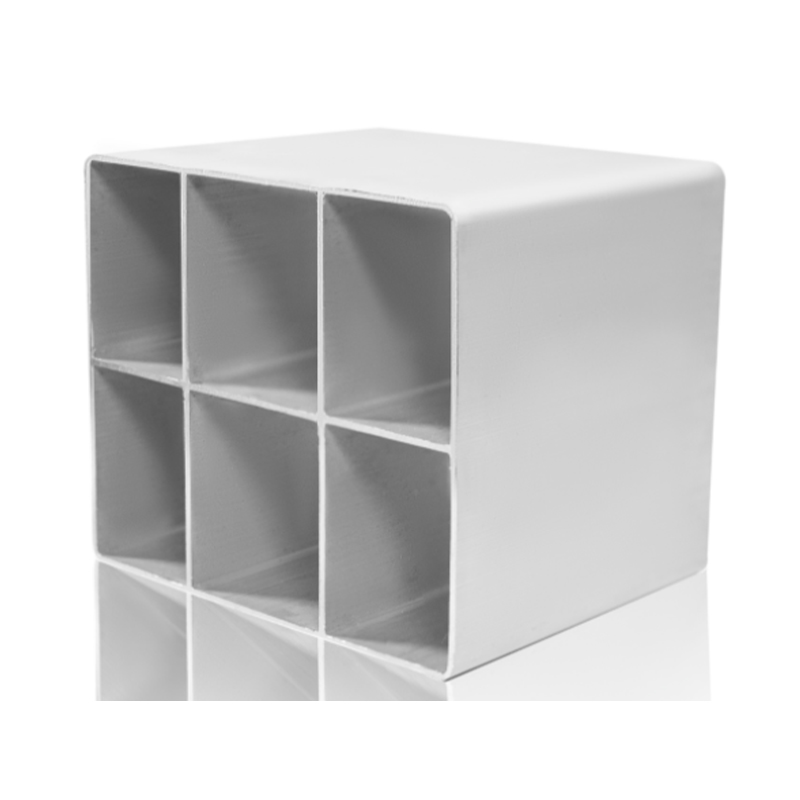 Алюминиевые профили автомобильных аварийных боксов для поглощения энергии Эти профили, предназначенные для контролируемой деформации во время ударов, основаны на точной толщине стенок и геометрии поперечного сечения. Они поддерживают безопасность транспортных средств, обеспечивая при этом легкие характеристики поглощения энергии. Просмотреть продукт →
Значение допуска имеет смысл только в том случае, если метод измерения воспроизводим. В таблицах Алюминиевой ассоциации предполагается, что профиль измеряется при температуре 20°C, в незажатом состоянии и опирается на эталонную поверхность. Алюминий расширяется примерно на 23 микрометра на метр на кельвин, поэтому длинный профиль, измеренный летом в жарком заводском цеху, может оказаться на долю миллиметра длиннее по причинам, не связанным с процессом экструзии.
Прямолинейность обычно указывается как максимальная высота зазора между профилем и прямой базовой поверхностью на указанном пролете. Скручивание измеряется путем зажима одного конца профиля и измерения угла поворота на другом конце. Плоскостность проверяют щупом между плоской поверхностью профиля и опорной пластиной. Каждая запись в таблице включает условия измерения и, при необходимости, интервал, в котором применяется значение.
Два практических предостережения. Во-первых, не зажимайте и не прилагайте усилий к профилю перед измерением прямолинейности, иначе вы будете измерять приспособление, а не выдавливание. Во-вторых, если профиль будет анодирован или покрыт порошковой краской, помните, что покрытие увеличивает толщину и может уменьшить размеры ограниченного пространства после отделки. К прокатному изделию применяются стандартные допуски, поэтому заранее решите, будете ли вы проверять экструдированное или готовое состояние.
Самое дешевое время для решения проблемы допуска — до того, как матрица будет вырезана и начнется производство. Задайте эти вопросы, когда запрашиваете котировки:
В нашем учреждении мы относимся к этим вопросам как к началу разговора, а не как к формальности. Независимо от того, покупаете ли вы архитектурные секции, фотоэлектрические рамы или автомобильные детали, цель состоит в том, чтобы согласовать одни и те же цифры до начала производства и проверить их теми же методами после поставки. Как производитель, охватывающий все три направления продукции, мы каждый день видим, как четко определенные требования к допускам защищают как покупателя, так и экструдера.
Стандартные допуски Ассоциации алюминия существуют для того, чтобы покупатели и экструдеры говорили на одном языке. Используйте их в качестве основы, определите несколько параметров, которые действительно важны для вашего продукта, и согласуйте метод измерения с вашим поставщиком. Профиль, который соответствует стандарту на бумаге, но застревает в вашем приспособлении, вероятно, был указан для неправильной таблицы, а не обязательно изготовлен неправильно. Задавайте правильные вопросы, проверяйте правильные таблицы, и допуск станет одной из самых простых частей управления экструзионным проектом.
 +86-19156366875
 № 1016, дорога Баочэн, зона экономического и технологического развития, город Сюаньчэн, провинция Аньхой, Китай
Авторское право© Anhui Huilong Group Huilv New Material Technology Co., Ltd. Все права защищены
Производители алюминиевых профилей


