Экструдированный алюминий — один из тех материалов, которые незаметно скрепляют современную жизнь. Он формирует оконные рамы наших домов, монтажные направляющие за солнечными панелями, легкие детали внутри электромобилей и чистый каркас автоматизированных производственных линий. В Huilv мы каждый день производим архитектурные, фотоэлектрические и промышленные алюминиевые профили, и основная история производства экструдированного алюминия одновременно практична и увлекательна.
Проще говоря, экструзия – это процесс формования. Нагретая алюминиевая заготовка проталкивается через стальную матрицу с тщательно вырезанным отверстием. Матрица придает металлу форму поперечного сечения, очень похоже на выдавливание теста через фигурное сопло. Остальная часть процесса заключается в контроле температуры, давления, скорости, охлаждения и термообработки, чтобы конечный профиль был прямым, прочным и точным по размерам.
Экструдированный алюминий представляет собой непрерывный отрезок алюминия, который продавливается через отверстие матрицы для создания фиксированного профиля поперечного сечения. Этот профиль может представлять собой простой сплошной стержень, полуполую форму или сложную полую трубку с внутренними ребрами. К распространенным экструзионным сплавам относятся 6063, 6061 и 6005A. Среди них, 6063-T5 алюминий широко используется для архитектурных профилей и профилей общего назначения, поскольку обеспечивает хороший баланс формуемости, коррозионной стойкости и качества поверхности.
Штамповка – это сердце процесса. Обычно он изготавливается из инструментальной стали H13 и имеет профиль точной формы. Для полых профилей штамп может включать в себя оправку или конструкцию с иллюминатором, которая позволяет металлу обтекать сердечник, а затем снова сваривать его под давлением. Качество матрицы, ее термообработка и техническое обслуживание влияют на качество поверхности и постоянство размеров готовой экструзии.
Любая хорошая экструзия начинается до печати. Сырьем служит алюминиевая заготовка, представляющая собой отлитое бревно из определенного сплава. Сплав выбирается для окончательного применения. Оконный профиль может нуждаться в превосходной отделке поверхности и устойчивости к атмосферным воздействиям, в то время как аккумуляторный лоток или аварийный бокс могут нуждаться в более высокой прочности и поглощении энергии. Заготовку разрезают на нужную длину, проверяют на наличие поверхностных дефектов и иногда гомогенизируют для улучшения внутренней структуры и поведения при экструзии.
Чистота имеет значение. Если заготовка содержит загрязнения, оксиды или влагу, эти проблемы могут проявиться позже в виде вздутий, полос или слабых участков. Опытные экструдеры рассматривают подготовку заготовок как первый этап проверки качества, а не как рутинный этап.
Заготовка нагревается в индукционной или газовой печи до температуры, которая делает алюминий достаточно мягким, чтобы течь, но не настолько горячим, чтобы он плавился или повреждался. Для многих сплавов 6ххх температура заготовки обычно находится в диапазоне от 450 до 500 градусов Цельсия. Точный диапазон зависит от сплава, формы профиля и настройки пресса.
Матрица также предварительно нагревается. Холодная матрица охладит алюминий в момент контакта, что сделает течение металла неравномерным и увеличит риск появления дефектов поверхности или повреждения матрицы. Предварительный нагрев помогает металлу плавно проходить через опорные поверхности и поддерживает стабильную скорость экструзии.
Как только заготовка достигает нужной температуры, ее загружают в экструзионный контейнер. Гидравлический цилиндр оказывает давление через заглушку, прижимая алюминий к штампу. Металл проталкивается через отверстие матрицы и выходит в виде непрерывного профиля. Производительность пресса может составлять от нескольких сотен тонн до нескольких тысяч тонн, в зависимости от размера и сложности профиля.
Сплошные профили относительно просты, но полые профили требуют более совершенных конструкций штампов. В матрице-иллюминаторе металл разделяется на несколько потоков, обтекает оправку, а затем снова соединяется в сварочной камере перед выходом из матрицы. Если температура, давление и скорость не сбалансированы, сварные швы могут оказаться недостаточно прочными или стать видимыми после анодирования. Вот почему экструзию часто называют одновременно механическим и металлургическим процессом.
Когда профиль выходит из матрицы, он все еще горячий и мягкий. Охлаждение начинается немедленно. Некоторые сплавы охлаждаются на воздухе, другие требуют закалки водяным туманом или распылением. Для термообрабатываемых сплавов скорость охлаждения имеет решающее значение, поскольку она влияет на микроструктуру и, в конечном итоге, на механические свойства. Этот этап иногда называют закалкой в прессе, когда охлаждение происходит прямо на выходе из пресса.
Если охлаждение происходит слишком медленно, сплав может не достичь своего полного потенциала прочности. Если оно будет слишком быстрым или неровным, профиль может деформироваться, растрескаться или возникнуть нежелательные внутренние напряжения. Целью является контролируемое охлаждение, которое сохраняет форму и одновременно подготавливает металл к старению.
После охлаждения экструзию слегка растягивают или растягивают. Растяжка может показаться простой, но это важный этап коррекции. Это помогает выпрямить профиль, снять внутреннее напряжение и улучшить стабильность размеров. Степень растяжения обычно невелика, часто около одного-трех процентов, но ее необходимо корректировать с учетом сплава и формы профиля.
Затем растянутый профиль разрезается на куски. Пила может разрезать его на удобные секции для дальнейшей обработки, такой как старение, отделка, механическая обработка или сборка. На этом этапе профиль имеет свою основную форму, но еще не достиг окончательного состояния или состояния поверхности.
Для многих изделий из экструдированного алюминия следующим этапом является искусственное старение. Профили помещаются в печь для выдержки и выдерживаются при контролируемой температуре в течение определенного времени. Типичный цикл для некоторых сплавов 6xxx может составлять около 350 градусов по Фаренгейту в течение 10–12 часов, хотя точные параметры зависят от сплава и желаемого состояния.
Во время старения внутри алюминия происходят металлургические изменения. Легирующие элементы образуют мелкие выделения, упрочняющие металл, не разрушая его пластичности. Так материал достигает таких температур, как Т5 или Т6. Разница между мягким профилем и прочным и долговечным часто сводится к тщательно контролируемому циклу печи.
Как только профиль приобретет нужный характер, его можно будет обработать и изготовить. Обычная отделка включает анодирование, порошковое покрытие, покраску и механическую чистку щеткой. Анодирование создает защитный оксидный слой и может придать цвет или металлический вид. Порошковое покрытие обеспечивает прочную, устойчивую к атмосферным воздействиям поверхность для архитектурного и наружного применения.
Изготовление может включать резку до окончательной длины, обработку на станке с ЧПУ, сверление, гибку, фрезерование, нарезание резьбы и сборку. Некоторые профили становятся готовыми к установке оконными и дверными системами. Другие становятся каркасами солнечных батарей, автомобильными компонентами или каркасами промышленных машин. Процесс экструзии создает форму, а обработка и изготовление превращают ее в полезный продукт.
Контроль качества происходит не только в конце. Он проходит через весь рабочий процесс. Заготовка проверяется на сплав и состояние поверхности. Контролируются температура печи и скорость экструзии. Профиль проверяется на предмет размеров, прямолинейности, скручивания, дефектов поверхности и толщины стенок. После старения образцы могут быть проверены на твердость и механические свойства. Наконец, готовый профиль еще раз проверяется перед упаковкой или сборкой.
Прослеживаемость также важна. Если позже клиент спросит о партии, опытный производитель сможет соединить готовый профиль обратно с партией заготовок, циклом экструзии и циклом термообработки. Именно эта дисциплина отличает стабильное производство от случайных хороших результатов.
| Этап | Основное действие | Почему это важно |
|---|---|---|
| Подготовка заготовки | Выберите сплав, разрежьте, осмотрите и очистите заготовку. | Предотвращает загрязнение и поддерживает равномерный поток металла. |
| Отопление | Нагрейте заготовку и матрицу до нужной температуры. | Делает алюминий достаточно мягким, чтобы его можно было экструдировать без плавления. |
| Экструзия | Проталкивание заготовки через матрицу под высоким давлением | Создает форму профиля поперечного сечения |
| Охлаждение и закалка | Управляйте охлаждением при выходе профиля из матрицы | Влияет на микроструктуру, прочность и искажение |
| Растягивание и резка | Выпрямите, снимите напряжение и отрежьте нужную длину. | Улучшает прямолинейность и стабильность размеров. |
| Старение | Профили нагрева в печи старения | Развивает T5, T6 или другие необходимые темпераменты. |
| Отделка и изготовление | Анодирование, покрытие, обработка, сгибание и сборка | Превращает профиль в готовый, пригодный к использованию продукт |
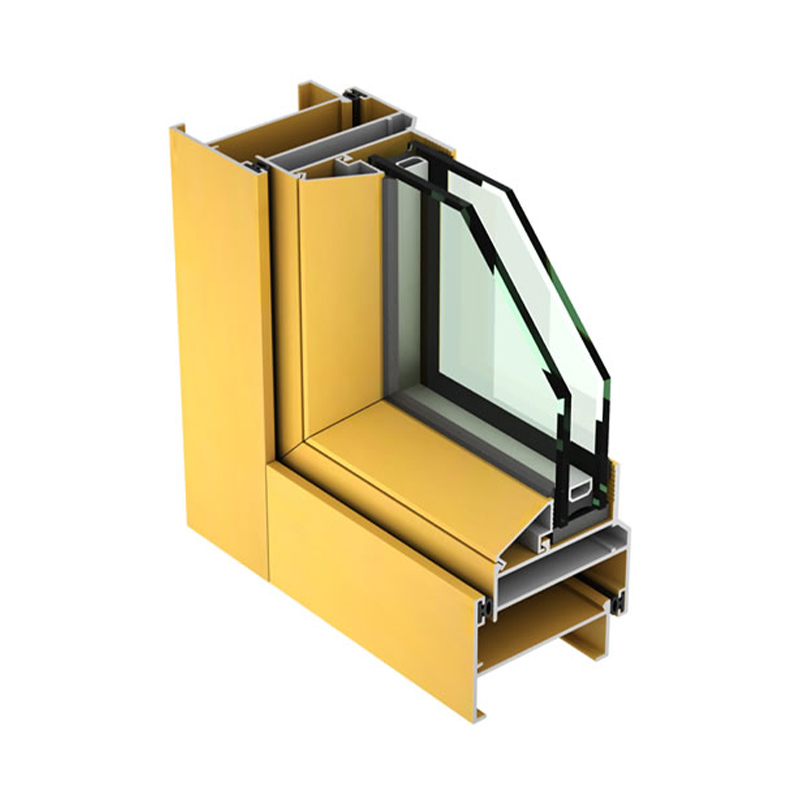
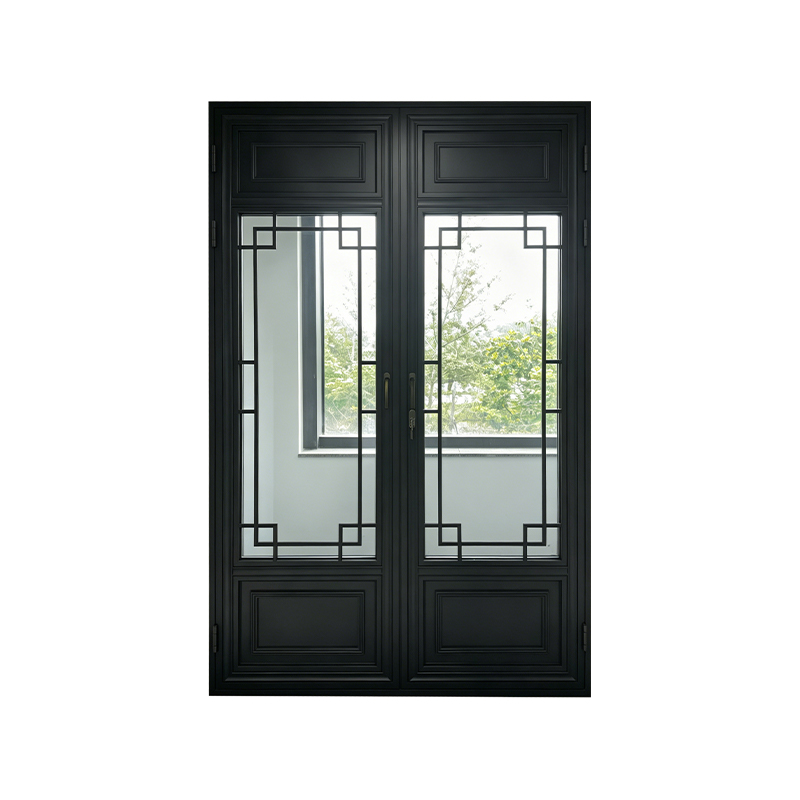
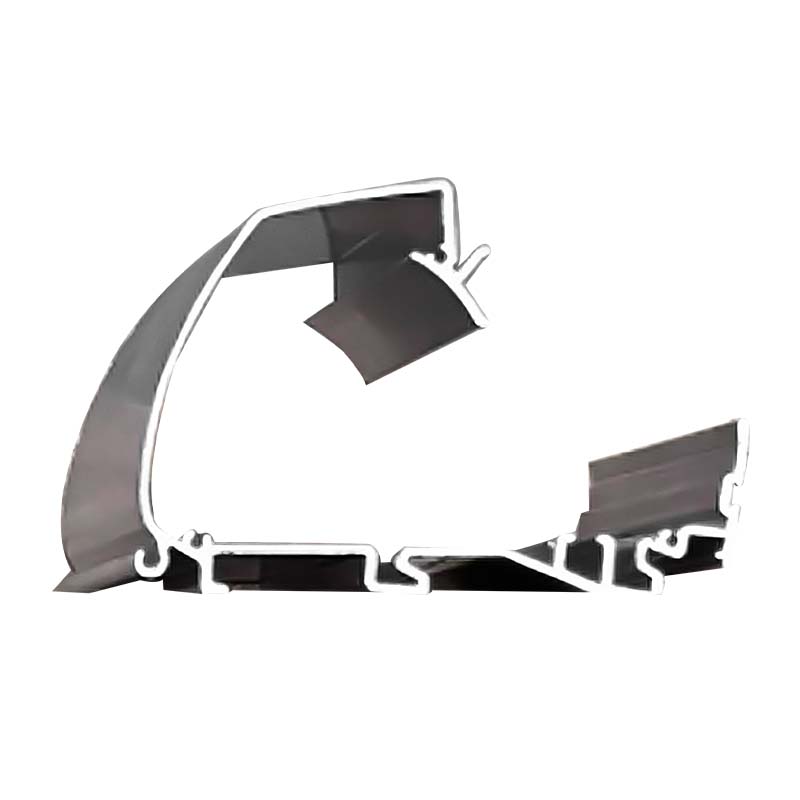
Архитектурные профили являются одними из самых известных изделий из экструдированного алюминия. Они становятся оконными рамами, дверными рамами, системами навесных стен, солнцезащитными навесами, балконными перилами и системами жалюзи. Эти профили требуют гладких поверхностей, точных размеров и надежной устойчивости к атмосферным воздействиям. Такие продукты, как нетермостойкие профили для распашных окон показать, как экструзия обеспечивает функциональность и внешний вид зданий.
В фотоэлектрической промышленности экструдированный алюминий используется для изготовления рам солнечных панелей и монтажных кронштейнов. Эти профили должны выдерживать воздействие внешних факторов, ветровые нагрузки и изменения температуры, сохраняя при этом солнечные модули в безопасности на долгие годы. Хорошо спроектированная рама легкая, прочная и устойчивая к коррозии.
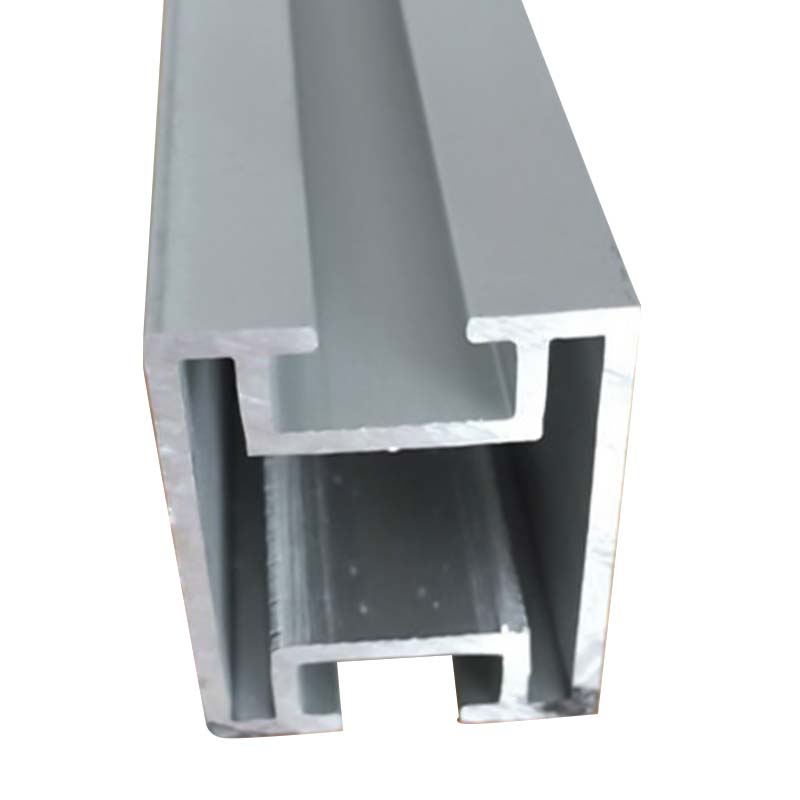 Алюминиевые профили рамы солнечной панели для фотоэлектрических модулей Легкие, устойчивые к коррозии алюминиевые профили для рам солнечных панелей и монтажных кронштейнов, подходящие для наружных фотоэлектрических установок, требующих долгосрочной защиты модулей. Посмотреть продукт →
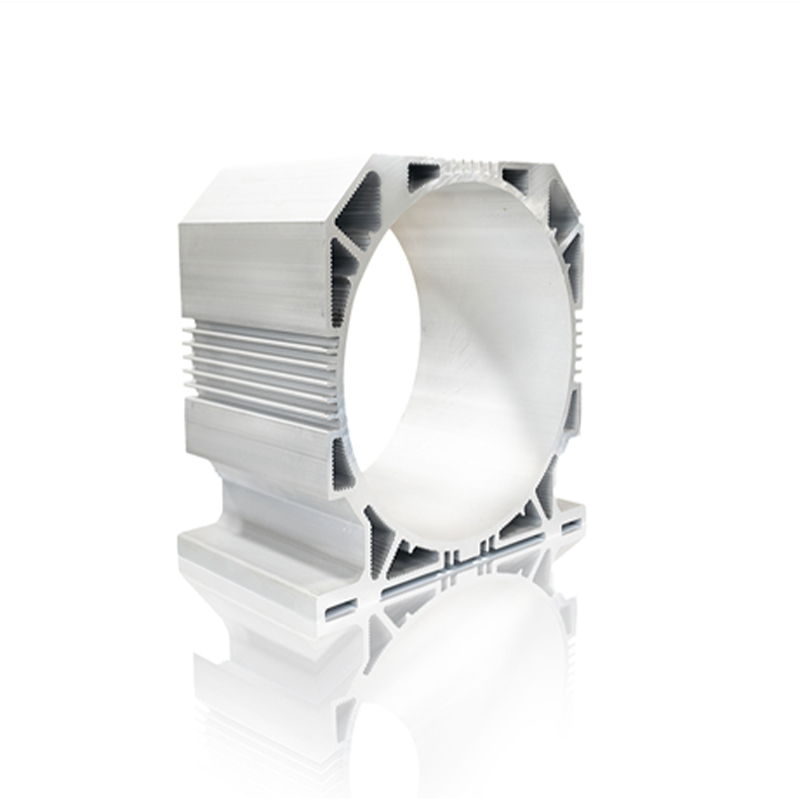
Облегчение автомобильного транспорта – еще одна важная область. Экструдированный алюминий помогает снизить вес автомобиля, сохраняя при этом устойчивость к ударам и структурную целостность. Профили можно использовать для аварийных боксов, аккумуляторных батарей, балок бамперов, порогов, корпусов двигателей и других компонентов. Эти детали часто требуют жестких допусков, специальных сплавов и глубокой обработки, такой как механическая обработка с ЧПУ и сварка трением с перемешиванием.
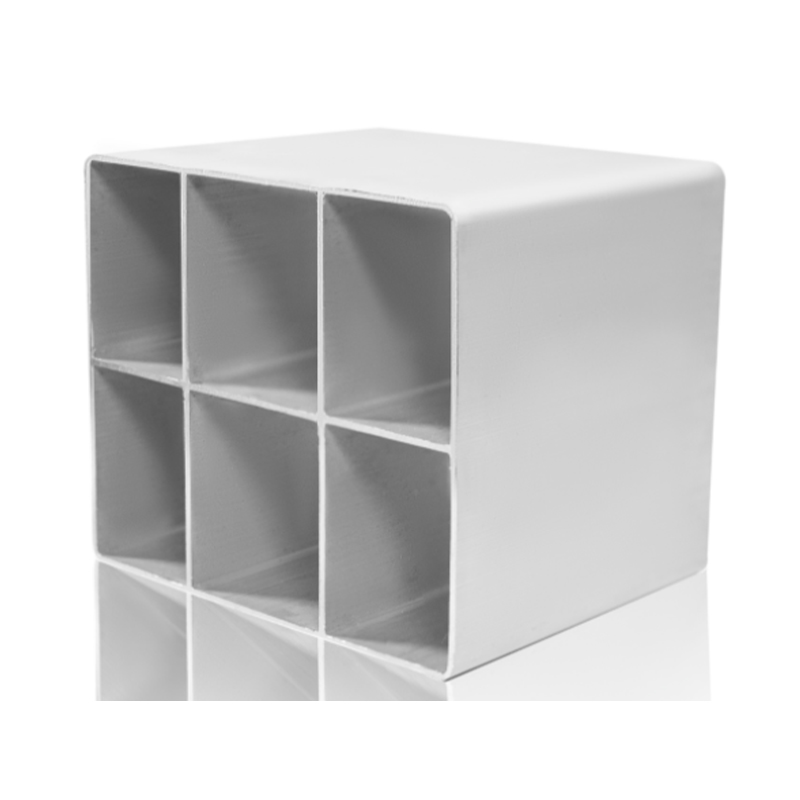 Алюминиевые профили автомобильных аварийных боксов для поглощения энергии удара Легкие экструдированные алюминиевые профили для автомобильных аварийных боксов, расположенные внутри облегченного автомобиля, чтобы помочь поглощать энергию удара и обеспечивать безопасность. Посмотреть продукт →
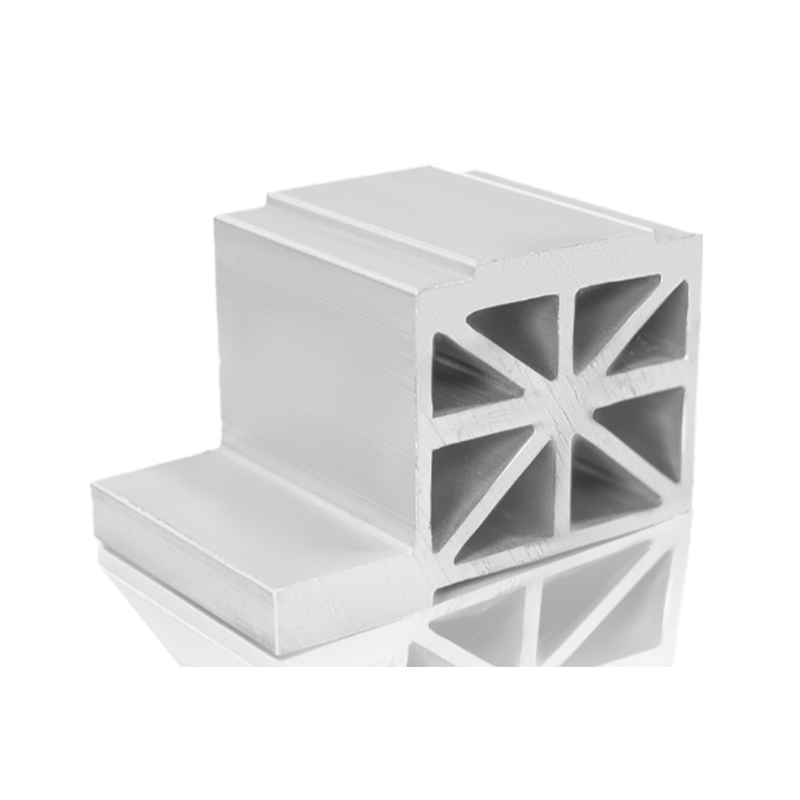 Алюминиевые профили аккумуляторного отсека для транспортных средств на новых источниках энергии Высокопрочные и легкие алюминиевые экструзионные профили для аккумуляторных батарей новых энергетических автомобилей, обеспечивающие отвод тепла и структурную поддержку аккумуляторных систем. Посмотреть продукт →
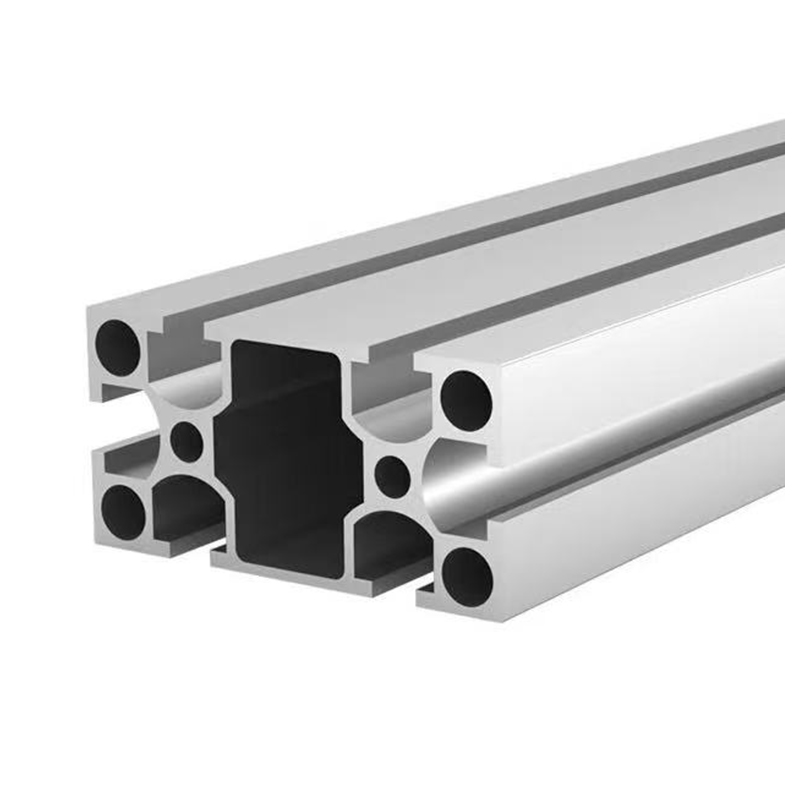
Промышленная экструзия также охватывает широкий спектр. Каркасы сборочных линий, ограждения машин, рабочие станции, корпуса медицинских устройств и конструкции автоматизации — все они основаны на алюминиевых профилях, поскольку они модульны, просты в сборке и устойчивы к коррозии. Для этих применений постоянство размеров и чистая поверхность часто так же важны, как и прочность.
Экструдированный алюминий предлагает необычное сочетание свойств. Он легкий, но достаточно прочный для строительных работ. Он устойчив к коррозии, поскольку на его поверхности образуется естественный оксидный слой. Он хорошо проводит тепло и электричество, что делает его полезным для радиаторов и электрических шкафов. Его можно многократно перерабатывать, не теряя при этом своих основных качеств. Самое главное, что ему можно придать сложные поперечные сечения, которые было бы сложно или дорого изготовить только механической обработкой или сваркой.
Именно эта свобода дизайна является причиной того, что инженеры продолжают возвращаться к экструзии. С помощью одной матрицы можно изготовить тысячи идентичных профилей со встроенными ребрами, каналами, отверстиями для винтов и элементами защелкивания. Этот процесс эффективен в масштабе, но при этом достаточно гибок для индивидуальных проектов, небольших производственных циклов и постоянного улучшения продукта.
Знать, как изготавливается экструдированный алюминий, полезно, но не менее важно выбрать подходящего партнера-производителя. Надежный экструдер разбирается в выборе сплава, конструкции матрицы, управлении прессом, охлаждении, старении, отделке и проверке качества. Эти знания помогают предотвратить дорогостоящие задержки и гарантируют, что окончательный профиль будет работать так, как ожидалось при его применении.
В Huilv мы производим алюминиевые профили для архитектуры, фотогальваники, легковых автомобилей и промышленного оборудования. Наш опыт охватывает весь путь от заготовки до готового профиля, включая глубокую обработку и сборку. Мы считаем, что хорошая экструзия – это не просто проталкивание металла через матрицу. Речь идет о контроле каждой переменной и обращении внимания на то, что действительно нужно клиенту.
Процесс экструдирования алюминия начинается с нагретой заготовки и точно обработанной матрицы, но на этом пути он зависит от десятков мелких решений. Температура, давление, скорость, охлаждение, растяжение, старение и отделка — все это формирует конечный результат. Если к этим шагам отнестись с осторожностью, экструдированный алюминий становится одним из самых универсальных и надежных материалов в современном производстве.
Независимо от того, разрабатываете ли вы оконную систему, решение для монтажа солнечной батареи, автомобильный компонент или промышленную раму, понимание процесса поможет вам задавать более правильные вопросы и делать лучший выбор. И если вы когда-нибудь захотите увидеть, как все это складывается воедино, команда Huilv всегда рада поговорить об алюминии.
 +86-19156366875
 № 1016, дорога Баочэн, зона экономического и технологического развития, город Сюаньчэн, провинция Аньхой, Китай
Авторское право© Anhui Huilong Group Huilv New Material Technology Co., Ltd. Все права защищены
Производители алюминиевых профилей